Contenido
Los gerentes de producción que buscan una cortadora láser de metal CNC generalmente comienzan con un número: potencia. Después de unos meses en la cancha, los números que importan resultan ser diferentes. El costo por pieza, la consistencia de los bordes y los intervalos de mantenimiento deciden si la máquina se amortiza por sí sola. El tipo de fuente láser impulsa los tres.
Para la mayoría de las operaciones con chapa y placas, la respuesta práctica es un láser de fibra en el rango de 1000 W a 3000 vatios. Corta acero inoxidable, aluminio y acero al carbono con un menor coste energético que el CO2 y no necesita alineación del espejo resonador ni recargas de gas láser.
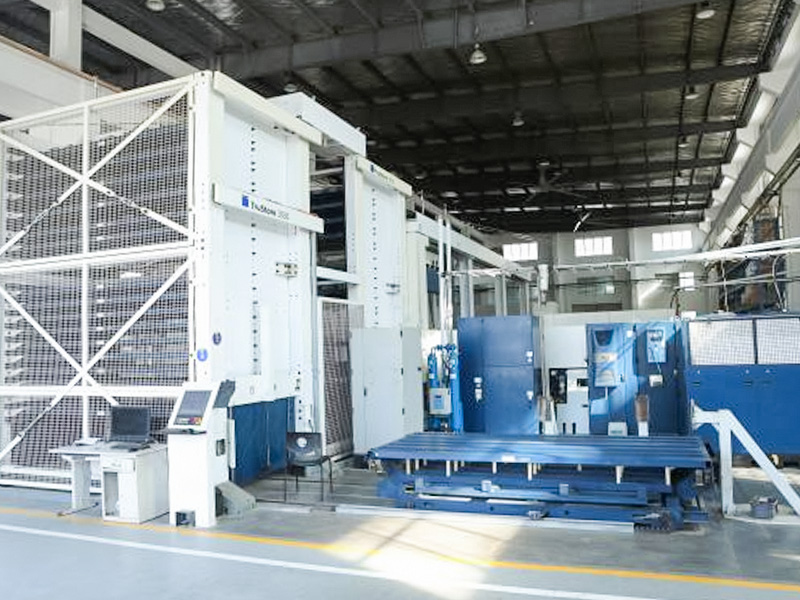
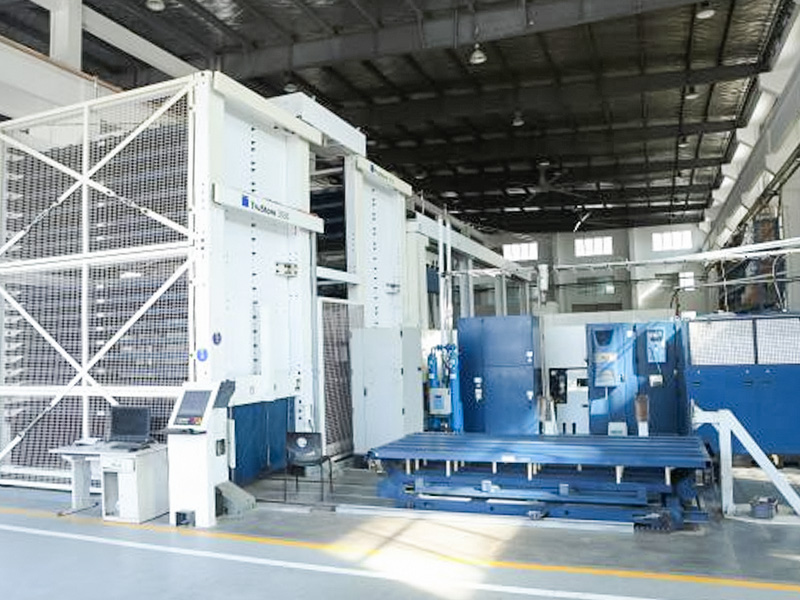 Máquina de corte por láser de fibra para chapa con control CNC Esta máquina utiliza un rayo láser de alta energía guiado por un avanzado sistema de control numérico para cortar acero inoxidable, acero al carbono y aluminio. Se adapta a lotes pequeños o contornos complejos, mientras que su gran mesa de trabajo y sus módulos asistidos por gas respaldan una producción estable y continua. Ver producto →
Actualmente, tres tipos de fuentes láser impulsan el corte de metales industrial: fibra, CO2 y cristal. La fuente determina la eficiencia con la que la energía ingresa al metal, lo que determina la velocidad práctica, la calidad de los bordes y el costo de funcionamiento.
Láseres de fibra operan cerca de 1064 nm, una longitud de onda que los metales absorben mucho mejor que los 10,6 µm emitidos por los láseres de CO2. Una mayor energía absorbida significa un corte más rápido y un menor consumo eléctrico. Las fuentes de fibra no tienen espejos resonadores que alinear ni gas láser que rellenar, por lo que el mantenimiento de rutina se centra en el cabezal de corte, la boquilla y la lente protectora.
Láseres de CO2 siguen siendo una opción comprobada para acero al carbono muy grueso con asistencia de oxígeno y para talleres que también cortan metales no metálicos. Sus desventajas son un mayor consumo de energía, espejos que necesitan limpieza y alineación y gas láser consumible.
Láseres de cristal (Nd:YAG y Nd:YVO4) ofrecen un enfoque excelente para características finas, pero tienen una vida útil más corta de los componentes y una menor eficiencia de bombeo. Ahora se limitan principalmente al micromecanizado de precisión.
| Tipo | longitud de onda | Eficiencia en el corte de metales | Costo operativo | Rol típico |
|---|---|---|---|---|
| Fibra | Aproximadamente 1064 nm | Alto | Bajo | Producción de chapa y chapa. |
| CO2 | 10,6 micras | Medio | Alto | Corte de acero grueso y no metálico. |
| cristal | Aproximadamente 1064 millas náuticas | Medio | Alto | Micromecanizado de precisión |
Si su trabajo está dominado por láminas de acero inoxidable, aluminio o acero al carbono, la fibra es el valor predeterminado racional. Antes de finalizar una compra, consulte Cómo elegir la máquina de corte por láser CNC adecuada para su taller pesar las excepciones de chapa gruesa y no metálicas.
Cuatro especificaciones tienen el mayor efecto sobre la productividad. Compárelos según su propio espesor de material en lugar del máximo indicado en el folleto.
Un láser de fibra de 3000 W normalmente corta acero dulce de 12mm a una velocidad de 1,5 a 2,0 m/min con oxígeno, mientras que el acero inoxidable de 2 mm con nitrógeno puede funcionar a una velocidad de 8 a 10 m/min. Calcule la producción diaria a partir del espesor que más procesa, no de la hoja más delgada de su catálogo.
La mayoría de las máquinas indican una precisión de posicionamiento cercana a ±0,05mm por metro y una repetibilidad cercana a ±0,03 mm. Los conjuntos de lengüetas y ranuras, soportes de bisagra y piezas de preparación para soldadura dependen de estos valores más que de la potencia del láser.
El oxígeno acelera el corte del acero al carbono pero deja un ligero óxido en el borde. El nitrógeno produce bordes limpios y libres de óxido en acero inoxidable y aluminio. El cambio rápido entre nitrógeno a alta presión y oxígeno a baja presión agrega flexibilidad a la programación y evita que la máquina se convierta en un cuello de botella.
La perforación adaptativa reduce las salpicaduras en la lente y las rebabas en el borde inferior al aumentar la potencia durante la perforación y luego tirar hacia atrás para realizar el corte. Solicite al proveedor muestras de corte de su espesor dominante e inspeccione el borde inferior en busca de escoria y la cara cortada en busca de estrías.
Cada trabajo de corte por láser de metal CNC sigue una secuencia similar. Comprender cada etapa le ayuda a evaluar los requisitos de software, automatización y habilidades del operador antes de firmar el pedido.
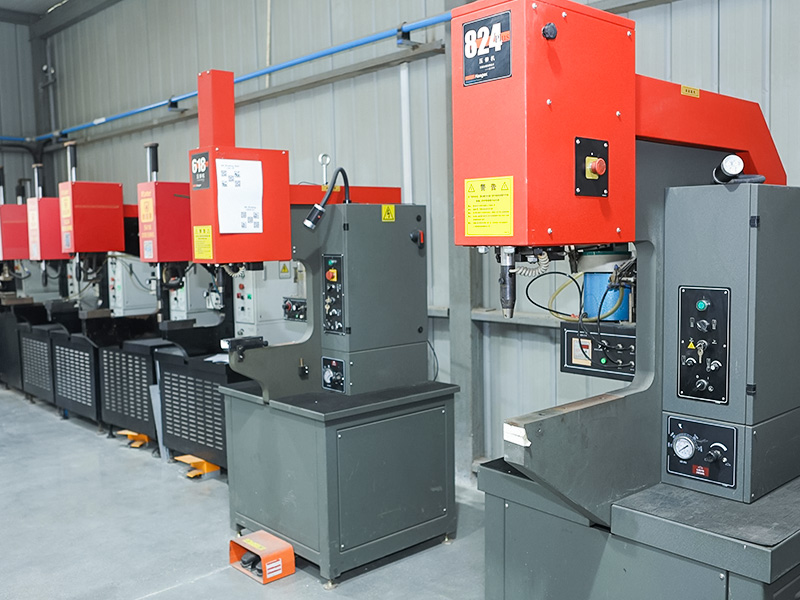
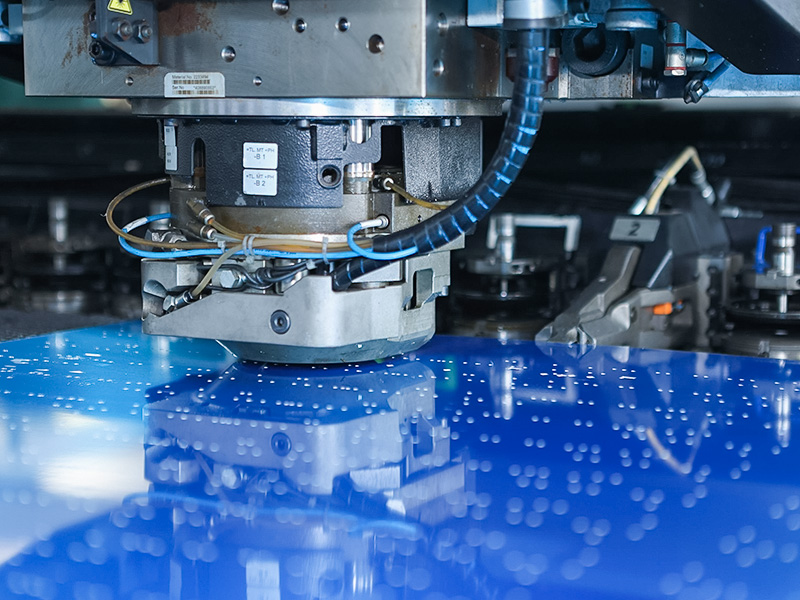
Para piezas con muchos agujeros, una punzonadora CNC suele ser más rápida que el corte con láser en patrones de agujeros repetidos, mientras que el láser maneja contornos complejos, lotes pequeños y requisitos de bordes ajustados. Las dos máquinas funcionan bien como complementos en una línea de producción.
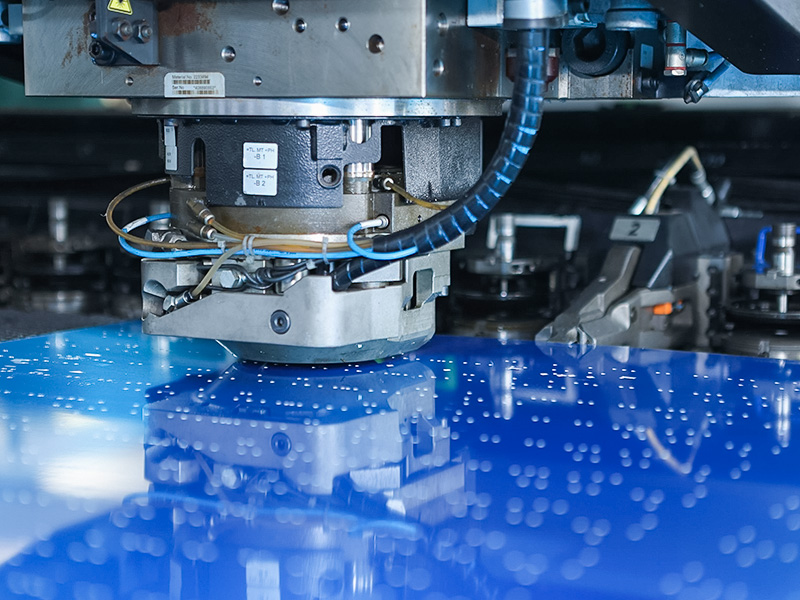 Punzonadora CNC para chapa con alta rigidez Diseñada para punzonar, cortar, doblar y embutir profundamente, esta prensa cuenta con un marco rígido y control CNC preciso de carrera, velocidad y presión. Maneja acero, aluminio y algunas láminas no metálicas, lo que lo convierte en un complemento eficaz del corte por láser para patrones repetidos. Ver producto →
La potencia del láser establece la velocidad práctica y el espesor máximo para cada material. Los valores siguientes muestran los límites típicos de un solo paso para los láseres de fibra modernos con el gas de asistencia recomendado. Los resultados reales varían según la rigidez de la máquina, la calidad de la óptica, la posición de enfoque y la pureza del gas, así que trátelos como un marco de comparación en lugar de una garantía.
| Fibra power | Acero dulce con oxígeno. | Inoxidable con nitrógeno | Aluminio con nitrógeno |
|---|---|---|---|
| 1500 vatios | 12mm | 6mm | 5 mm |
| 3000 W | 20 milímetros | 12mm | 10 milímetros |
| 6000 vatios | 25mm | 20 milímetros | 16mm |
| 12000 vatios | 40mm | 30mm | 25mm |
Si la mayor parte de su trabajo es de acero inoxidable y aluminio de 1 a 6 mm, una máquina de 1500 W o 3000 W equilibra bien la velocidad y el costo de capital. Si corta regularmente acero al carbono de 12 mm o más de espesor, elija al menos 6000 W. El sobredimensionamiento aumenta el precio de compra y los requisitos de servicio eléctrico sin mejorar la producción de láminas delgadas.
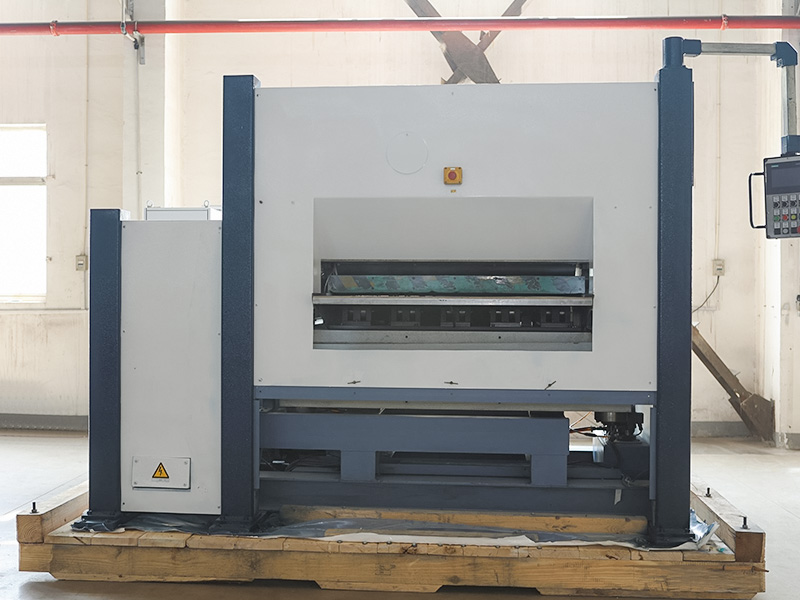
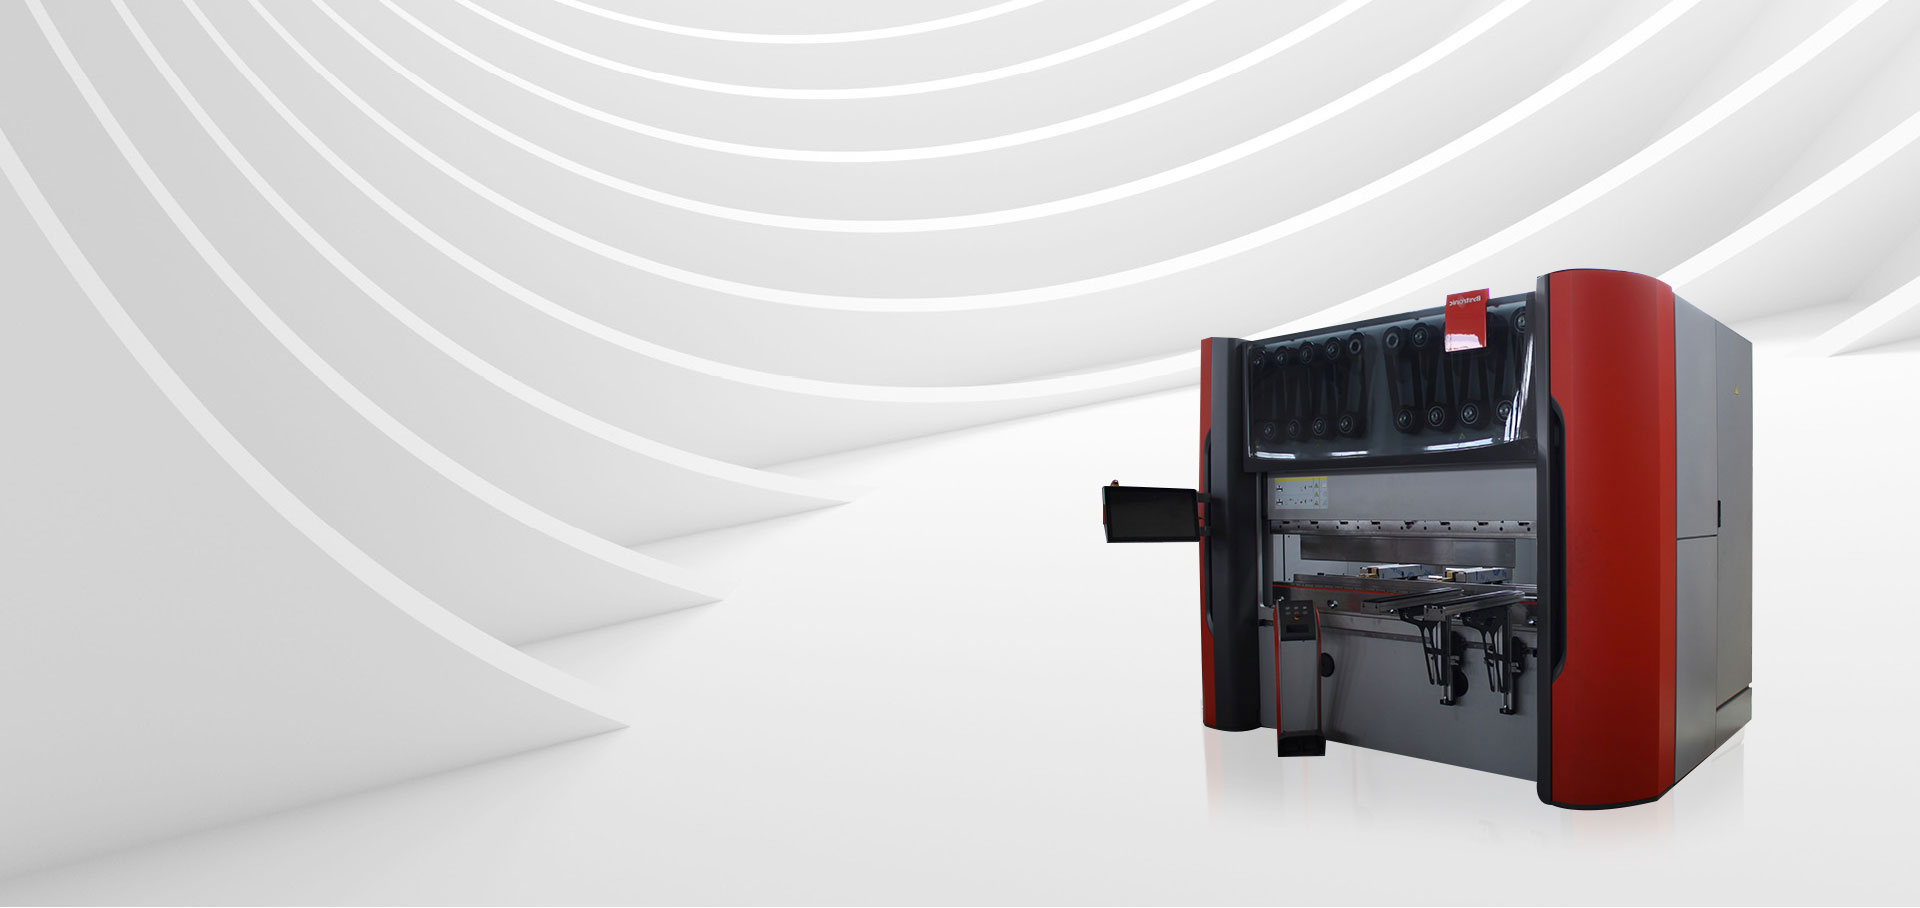
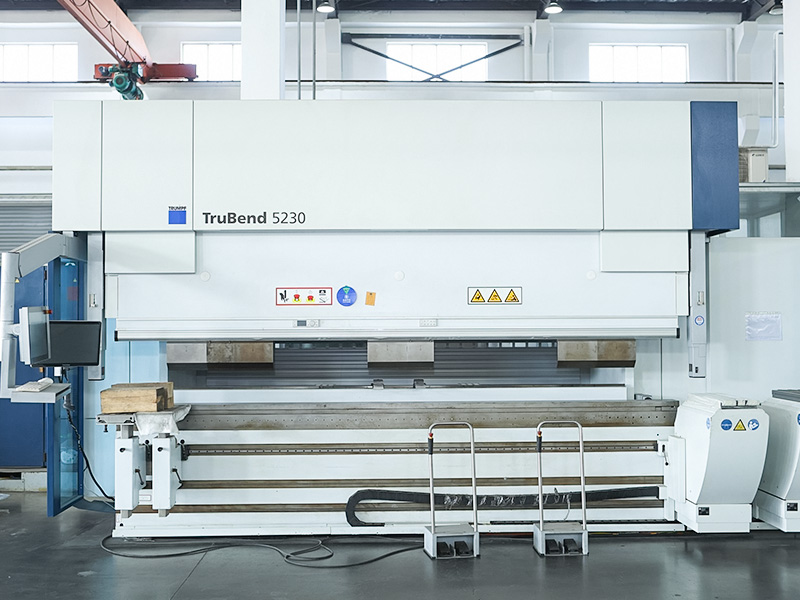
La mayoría de las piezas cortadas todavía necesitan ser moldeadas. Una máquina dobladora CNC combinada con el láser completa la línea, así que planifique ambas juntas para evitar que el cuello de botella se mueva aguas abajo.
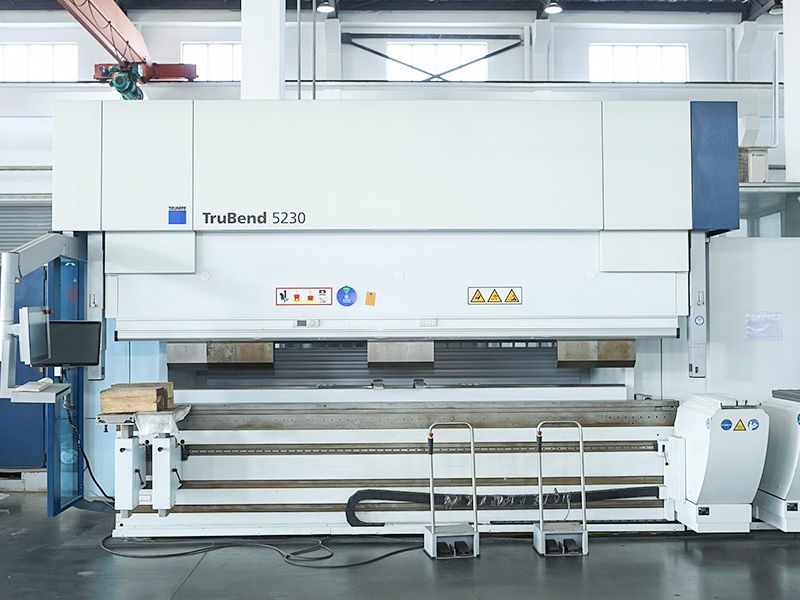 Dobladora CNC con control de ángulo de precisión Esta máquina dobladora utiliza un sistema CNC de alta precisión para establecer el ángulo, la longitud y la presión, lo que reduce los errores y garantiza la precisión. Compatible con varios moldes, procesa acero al carbono, acero inoxidable y aluminio y se integra sin problemas en una línea de producción de corte para formar. Ver producto →
La diferencia de costos entre las máquinas aparece dentro de los primeros 24 meses, a menudo mucho antes de que la máquina esté completamente amortizada.
Para volúmenes de fabricación típicos, la ventaja de la fibra sobre la electricidad, el gas y la óptica por sí sola a menudo paga su precio inicial más alto en dos o tres años, antes de contar la ganancia de productividad derivada de un corte más rápido.
¿Puede una cortadora láser de fibra metálica manejar cobre y latón?
Sí. El cobre y el latón absorben la longitud de onda de la fibra (aproximadamente 1064 nm) mucho mejor que la longitud de onda del CO2, razón por la cual la fibra se ha convertido en el estándar para estas aleaciones reflectantes. La máquina aún necesita protección contra la reflexión trasera en la fibra de entrega y el cabezal de corte, así que confirme que el proveedor haya configurado la óptica en consecuencia. La velocidad de corte en cobre es menor que en acero dulce y, por lo general, se utiliza nitrógeno o aire para evitar la formación de óxido.
¿Debo utilizar oxígeno o nitrógeno para el acero inoxidable?
Utilice nitrógeno cuando el borde deba estar limpio y libre de óxido, lo cual es necesario para piezas visibles, preparación de soldadura o componentes en contacto con alimentos. El oxígeno proporciona un corte ligeramente más rápido en acero inoxidable fino, pero deja un borde descolorido y una fina capa de óxido. Si la calidad de los bordes no es crítica y la pieza se pintará u ocultará, el oxígeno puede reducir el costo del gas.
¿Cuánto espacio e infraestructura de servicios necesita una cortadora láser de metal CNC?
Una máquina de fibra de 1500 W normalmente necesita entre 8 y 15 metros cuadrados, incluido el enfriador y el espacio para cargar hojas y retirar piezas. El suministro eléctrico suele ser trifásico de 400 V con una carga conectada de aproximadamente 15 a 25 kVA, según el nivel de potencia. También necesita una línea de suministro de gas auxiliar; El nitrógeno se puede entregar en cilindros, Dewars o en un tanque a granel dependiendo del consumo mensual.
El mercado de cortadoras láser de metal CNC recompensa a los compradores que combinan la máquina con su combinación de producción real. Comience con una máquina de fibra, verifique la velocidad de corte real en su espesor dominante, verifique la disponibilidad de gas auxiliar en su región y planifique el conformado posterior al mismo tiempo.
Si ya tiene dibujos o una lista de piezas definida, una breve conversación con nuestro equipo de servicios personalizados Puede validar la configuración de la máquina antes de comprometerse con un diseño.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu