Contenido
Para la fabricación de chapa metálica, una máquina de corte por láser CNC es la forma más práctica de convertir láminas planas en piezas terminadas con alta precisión, pero el sistema adecuado no es el que tiene la potencia más alta: es el que se adapta a su combinación de materiales, rango de espesor y rendimiento diario. En la mayoría de los talleres, un láser de fibra en el rango de 1 kW a 6 kW cubre acero dulce, acero inoxidable y aluminio para trabajar de manera eficiente, mientras que los láseres de CO2 son ahora la excepción y no la regla para el corte de chapa metálica.
Una cortadora láser CNC enfoca un rayo láser de alta energía sobre la superficie de la hoja. El haz funde o vaporiza el metal a lo largo de un camino definido por el programa CNC, y un gas auxiliar coaxial (normalmente oxígeno o nitrógeno) expulsa el material fundido fuera de la ranura. El oxígeno favorece el corte del acero dulce mediante una reacción exotérmica, mientras que el nitrógeno produce un borde limpio y libre de oxidación en acero inoxidable y aluminio.
En comparación con el punzonado o el corte por plasma, el corte por láser ofrece tres ventajas prácticas en el mecanizado de chapa:
Por esta razón, muchos talleres de fabricación ahora tratan el corte por láser CNC como el primer paso predeterminado en el proceso de fabricación de chapa, especialmente cuando los tamaños de los lotes fluctúan.
Para chapa metálica, la elección de la fuente láser es más importante que cualquier otra especificación. Los láseres de fibra se han convertido en los predeterminados para el corte de metales porque absorben bien materiales reflectantes como el aluminio, el latón y el cobre, y porque su costo de funcionamiento es menor. Los láseres de CO2 permanecen en algunos talleres de chapa, principalmente para cortar acero dulce más grueso con oxígeno o para trabajos combinados de metal y no metal.
| Aspecto | Láser de fibra | láser de CO2 |
|---|---|---|
| longitud de onda | Alrededor de 1,06 µm | Alrededor de 10,6 µm |
| Metales reflectantes | Bueno para aluminio, latón y cobre. | Riesgo de reflexión; necesita óptica especial |
| Eficiencia eléctrica | Más alto; convierte más potencia de entrada en energía del haz | Bajar; más energía perdida en forma de calor |
| Consumibles | Sin gas resonador; la óptica se desgasta lentamente | El gas láser y los espejos requieren reemplazo periódico |
| Gama típica de chapa | Hasta 20-25 mm de acero dulce con una fuente de 6 kW | Adecuado para placas gruesas con unidades de alta potencia. |
| Mantenimiento | Entrega de haz más simple, menor carga de servicio | Más componentes ópticos y comprobaciones de alineación. |
Para la mayoría de los productores de chapa, la fibra es la respuesta de menor costo y mayor disponibilidad. La única razón para mantener el CO2 en la conversación es una combinación de productos dominada por placas gruesas de acero al carbono o materiales no metálicos.
Cuando compare cotizaciones, concéntrese en las cifras que afectan las piezas por turno en lugar de la cifra de potencia principal.
Estos parámetros son exactamente los que incorporamos en nuestras máquinas de corte por láser de producción, centrándonos en un rendimiento de corte estable y una capacidad de servicio continuo para talleres de chapa.
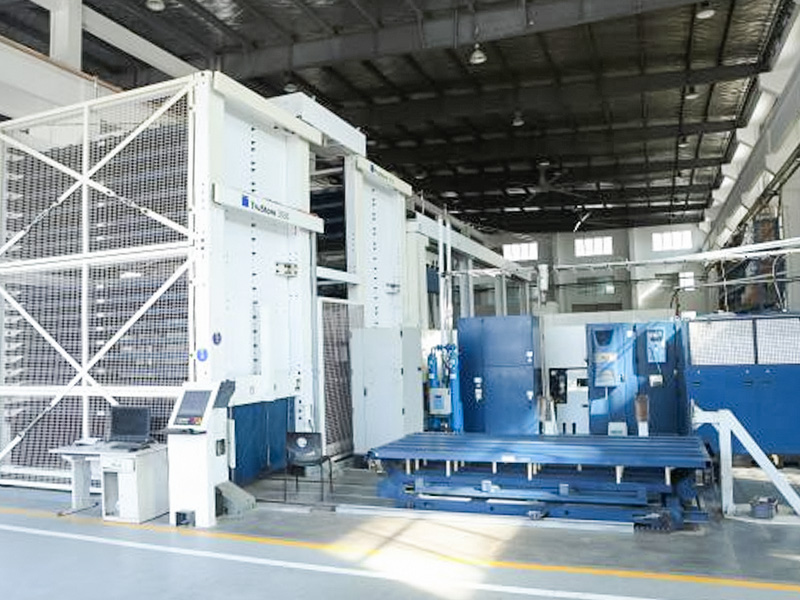 Máquina de corte por láser CNC para producción de chapa metálica Esta cortadora láser CNC de producción ofrece un corte continuo y estable para acero inoxidable, acero al carbono y aluminio, con mesas de gran formato y eliminación automatizada de virutas, algo esencial para definir especificaciones defendibles en el taller. Ver producto →
Siga esta secuencia para llegar a una especificación que pueda defender frente al equipo directivo.
Si su carga de trabajo consiste principalmente en láminas delgadas de menos de 4 mm, una máquina de fibra de 1 a 3 kW con una mesa de intercambio suele ser el punto ideal. Para trabajos mixtos que incluyan placa de 8-20 mm, subir a 4-6 kW.
Para obtener una discusión más detallada sobre la selección de máquinas, consulte nuestra guía sobre Cómo elegir la máquina de corte por láser CNC adecuada .
Los compradores de máquinas en la industria del metal repiten los mismos errores. Evitarlos ahorra dinero y tiempo de inactividad.
Si aún no está seguro de cuál es la configuración correcta, póngase en contacto con nuestro equipo de ingeniería con su lista de materiales y dibujos de muestra.
Sí. Un láser de fibra es particularmente bueno con aluminio, ya que corta láminas delgadas de hasta 10 mm o más sin los problemas de reflexión de los sistemas de CO2 más antiguos. Con la ayuda de nitrógeno, el borde cortado se mantiene limpio y libre de oxidación.
Para acero dulce, un láser de fibra de 3 kW suele cortar hasta unos 20 mm, mientras que una máquina de 6 kW alcanza 25 mm o un poco más. Los límites del acero inoxidable y el aluminio son más bajos, normalmente entre 10 y 14 mm con los mismos niveles de potencia. La mayor parte de la fabricación de chapa se realiza por debajo de los 10 mm, donde una máquina de 1 a 2 kW ya funciona bien.
Los costos de funcionamiento consisten en electricidad, gas auxiliar y consumibles como ventanas protectoras y boquillas de corte. El nitrógeno suele ser el elemento más grande cuando se procesa mucho acero inoxidable o aluminio. Solicite la tabla de flujo de gas estándar para la máquina y multiplíquela por el precio local del gas, en lugar de confiar en las cifras de eficiencia de los folletos.
Depende de la pieza. El corte por láser es más flexible para contornos complejos y cambios de diseño sin costo de herramientas. El punzonado es más económico para volúmenes muy elevados de agujeros simples. Muchos talleres utilizan ambos, utilizando la punzonadora para patrones de agujeros repetitivos y el láser para todo lo demás.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu